压铸:设计、材料与工艺全解
本文系统讲压铸技术及其应用,内容包括:
- 什么是压铸
- 压铸怎么做(工序)
- 五种压铸工艺的区别
- 压铸用金属的对比
- 常见问题
什么是压铸
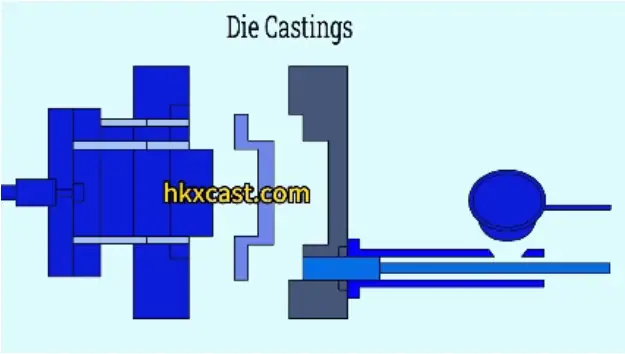
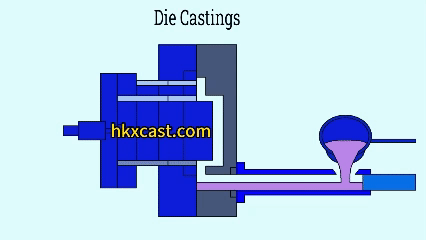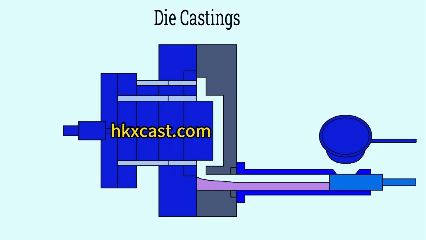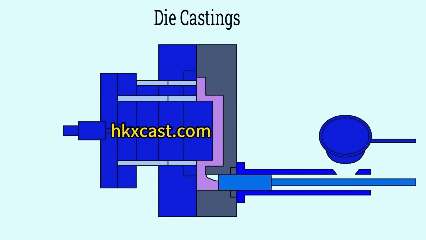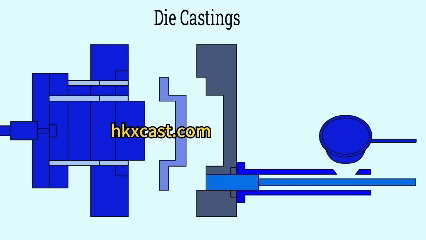
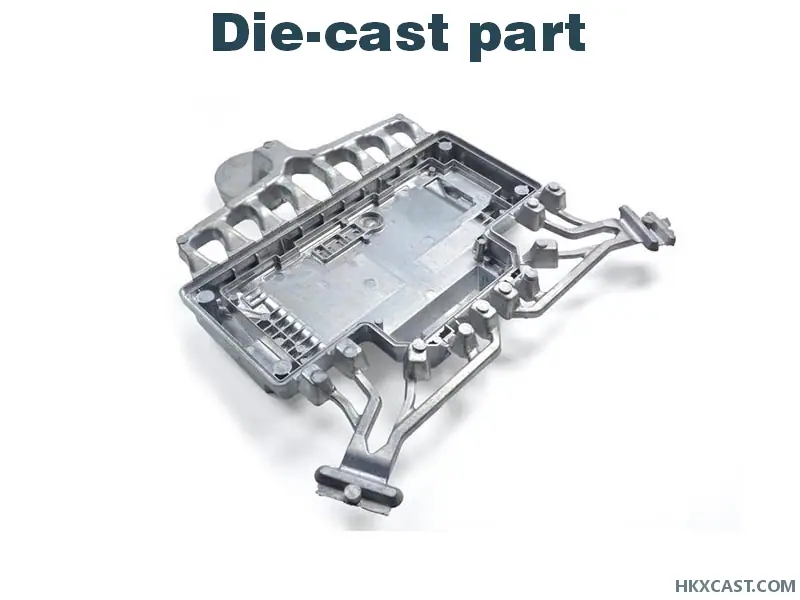
压铸是一种金属铸造工艺:把金属熔化,在高压高速下压入模具型腔,金属冷却凝固后开模,把零件顶出。用这种方法做出的零件,表面粗糙度可达 Ra 3.2–6.3µm,尺寸精度可达 T11–T13 级。
常用金属包括铝、锌、镁、铅、锡。按金属不同,工艺分别叫:
- 铝合金压铸
- 锌合金压铸
- 镁合金压铸……以此类推
效率高、一致性好,因此特别适合大批量生产。
压铸怎么做
1. 模具准备
每个产品都有自己的形状和结构。设计模具时,主要考虑型腔数量与所需压铸机吨位。按产品排布,模具可分为:
- 单腔模:最简单,一个循环出一件。
- 多腔模:比单腔模复杂,有双腔、三腔等。一个循环出多件相同产品,适合大批量。
- 单元模:至少包含两种不同产品,每循环各出一件,常用于配套产品组。
- 组合模:家族模与多腔模的混合,一个循环可出多种产品(相同或不同),适合混合批量或大规模生产。
在相同压铸机吨位下:
- 多腔模成本 > 单腔模成本
- 多腔件的单件成本 < 单腔件的单件成本
- 多腔模成本 < 单腔模成本 × 2
模具加工完成后要清洗、上油、做防锈处理,避免锈蚀,保证产品精度与模具寿命。每次生产前都要检查并预热。生产到一定模次后做定期热处理,可以延长模具寿命、降低开裂风险。
2. 金属熔炼
压铸常用铝、锌、镁、铜合金。这些金属在室温下是固体,必须在熔炉中加热熔化后才能压入模具。
3. 压射
压射方式取决于压铸机类型:
- 冷室压铸机:压射室与熔炉分开,金属液先舀入压射室再压射。
- 热室压铸机:压射室浸在保温坩埚的金属液中,压射机构装在坩埚上,不直接装在机身上。
4. 冷却与凝固
金属液在型腔内冷却凝固。冷却时间随零件尺寸与壁厚从几秒到几分钟不等。冷却过程中要保持压力,以提高致密度、防止缩孔、减少气孔。
5. 顶出
凝固后开模,用顶针或顶板把零件顶出。零件必须完全硬化后才能顶出,否则会变形或损伤。
6. 后处理
铸后要去除飞边、划伤等缺陷。按设计要求可能还需要切割、钻孔或表面加工。最后通过表面处理提升强度与外观。
五种压铸工艺
下面五种基本覆盖了几乎所有生产路线。
重力铸造
靠金属自重充型,省能耗、废料少。适合发动机缸体、缸盖这类厚实零件。充型慢,卷入的气体少,成品强度与精度都不错。
压力铸造
在压力下把金属压入型腔,分两类:
- 低压铸造:压力平缓,充型平稳,表面干净、缺陷少。适合汽车燃油系统或需要密封的零件。
- 高压铸造:几秒内完成充型,适合薄壁、细节多的零件,如手机中框、汽车饰件。大批量生产效率高。
真空压铸
用真空抽走气体,减少气孔,表面更平整。用于医用器械(如骨植入物)和必须在压力下可靠工作的航空零件。
挤压压铸
把压力与特殊冷却结合,让金属更坚韧。用于悬架臂、制动件这类需要长期承受高应力的汽车零件。
半固态压铸
用半固半液的金属成型,可做薄壁复杂结构。用于笔记本外壳等轻量电子产品,以及既要细节又要强度的汽车零件。
压铸的优缺点
| 序号 | 优点 | 缺点 |
|---|---|---|
| 1 | 生产速度快,适合大批量制造 | 模具与工装成本高,前期投入大 |
| 2 | 能精确生产薄壁复杂件,尺寸稳定性好 | 大件、厚件受尺寸与压力限制,不易压铸 |
| 3 | 零件强度高,晶粒组织细密 | 不适合黑色金属及熔点极高的合金 |
| 4 | 大批量下单件成本显著下降 | 充型时可能卷气,导致内部气孔 |
| 5 | 表面平整,减少后续加工量 | 复杂结构或特殊工艺下生产节拍会变长 |
压铸金属对比
| 主要压铸合金 | 浇注温度 | 主要特点 |
|---|---|---|
| 铝合金 | 650–680°C | 1. 重量轻,适合对质量敏感的零件 2. 强度高又有一定韧性 3. 不易生锈,耐腐蚀 |
| 锌合金 | 420–440°C | 1. 铸造性好,复杂形状精度高 2. 强度与硬度高,韧性也不错 3. 表面容易处理 4. 生产效率高 |
| 铅锡合金 | 约 200°C | 1. 易熔、流动性好、收缩小 2. 容易成型 3. 表面光滑,易涂层 |
| 铜合金 | 900–980°C | 熔点高,模具磨损快,使用较少 |
压铸技术的五大优势
1. 能做复杂薄壁件
压铸擅长做几何复杂、薄壁、内角紧凑的零件,这些用砂型铸造或机加工很难甚至做不出来。高压压射能把型腔的细部填满,加强筋、凸台、螺纹等内部特征可以一次成型。
2. 力学性能好
金属液快速充型并在受控模具中冷却,得到的组织细密均匀,抗拉强度、硬度与抗疲劳性能都更好。这对变速箱壳体、悬架臂、工业箱体这类承力件很关键。
3. 尺寸精度高
压铸尺寸精度通常在 ±0.1mm 以内,具体取决于零件尺寸与合金。这样可以减少二次机加工,零件可直接使用或只需少量后处理,对汽车、航空与精密仪器行业尤其有利。
4. 表面平整
压铸表面粗糙度一般在 Ra 1.6–6.3µm,取决于模具状态与工艺参数。这个水平足以满足外观件以及需要涂装件的需求。表面平整还能改善泵壳、液压件等零件的密封性能。
5. 大批量成本低
模具与设备前期投入高,但在中等以上批量时压铸就变得划算。节拍短(常在 60 秒以内),容易实现自动化,适合需要数万件甚至上百万件稳定供货的行业。
为什么把压铸件交给 HKX
HKX 通过 ISO 9001:2015 认证,有经验丰富的工程师、精密的工装,大批量或定制件都能快速交付。支持多种合金与多种表面处理,可在线即时报价并免费提供 DFM 意见,帮助缩短交期、降低成本。
常见问题
1. 压铸用哪些金属?
常用铝、锌、镁、铜合金。
2. 压铸贵吗?
模具前期投入高,但大批量生产时单件成本会显著下降。
3. 热室与冷室压铸有什么区别?
热室用于低熔点金属(锌、镁),冷室用于高熔点金属(铝、铜)。
4. 压铸能做小零件吗?
可以,压铸非常适合电子连接器这类小而精密的零件。
5. 一套压铸模具能用多久?
维护得当的模具可达到 10 万至 100 万模次以上,取决于材料与使用情况。