压铸门把手:锌合金与铝合金
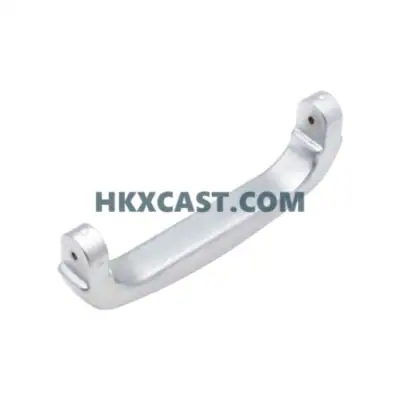
HKX 用锌合金和铝合金压铸门把手,并在宁波同一厂区完成机加工、抛光与表面处理。出厂时就是成品:方轴孔已铰、螺丝柱已攻牙、表面已电镀或喷粉,可以直接装到门上。
本文讲的是机械(被动)把手——靠手动释放锁舌的执手、拉手和底座式把手。如果把手还要装读卡器、指纹模组、电机或电池,请先看电子门把手那一篇:压铸规则和机加工清单都不一样。
机械把手与电子把手的分界
两类产品外形相近,制造路线完全不同。机械把手是带方轴孔的承力杆件;电子把手是一个做成把手形状的密封箱体。把两者混为一谈,是首件样品失败最常见的原因。
| 要求 | 机械把手(本文) | 电子把手 |
|---|---|---|
| 功能 | 手动释放锁舌 | 释放锁舌,另需读取凭证或驱动电机 |
| 合金 | ZAMAK 3/ZAMAK 5 锌合金、ADC12 铝合金 | ADC12/A380 铝合金,户外用 A360 |
| 壁厚 | 1.5–3.0mm,实心断面常见 | 1.8–2.5mm,带内部空腔的筋板壳体 |
| 关键机加工 | 方轴孔、螺丝柱、底座面 | 读头窗口、密封槽、电池仓、走线通道 |
| 密封 | 无需密封 | 密封槽,IP54 至 IP65 |
| 成本构成 | 合金重量 + 电镀面积 | 机加工工时 + 密封与遮蔽涂层 |
选锌还是选铝
室内建筑五金把手默认用锌。锌的铸造流动性和细节还原比铝好,能做镜面镀铬而不磨穿镀层,热室模具寿命是铝的两到三倍。当重量、户外耐蚀或零件尺寸比表面细节更重要时,铝更合适。
| 合金 | 密度 | 抗拉强度 | 铸造方式 | 优势场景 |
|---|---|---|---|---|
| ZAMAK 3 | 6.6 g/cm³ | 约 268 MPa | 热室 | 细节清晰、电镀质量最好、模具寿命最长 |
| ZAMAK 5 | 6.6–6.7 g/cm³ | 约 331 MPa | 热室 | 执手根部承力更高,适合高频使用的门组 |
| ADC12 | 2.7 g/cm³ | 约 230 MPa | 冷室 | 重量轻、铸造性好、适合大尺寸把手 |
| A380 | 2.71 g/cm³ | 约 324 MPa | 冷室 | 结构件里强度与成本平衡最好 |
| A360 | 2.63 g/cm³ | 约 300 MPa | 冷室 | 耐蚀性最好,户外与沿海环境 |
常规规格
以下是开模最常用的区间。超出区间也可以做,只是要改模具排布或增加一道机加工,所以报价前请先把图纸给我们。
| 参数 | 常见范围 | 说明 |
|---|---|---|
| 把手长度 | 100–300mm | 执手、拉手、L 形、D 形 |
| 底座/面板直径 | 50–65mm | 圆形、方形或长方形面板 |
| 方轴 | 7×7 或 8×8mm,长 60–110mm | 孔径在铸后铰出,不靠铸造保证 |
| 门厚 | 35–55mm | 门更厚要加长方轴,不是加长把手 |
| 螺丝孔距 | 38/50/58mm | 匹配现有锁体,或按你的孔位钻孔 |
| 壁厚 | 1.5–3.0mm | 低于 1.5mm,执手根部易出现冷隔 |
| 铸态公差 | ±0.10–0.20mm | 按 NADCA/ISO 8062 表,与尺寸有关 |
| 机加工公差 | ±0.05mm | 方轴孔、螺丝柱、安装面 |
| 表面粗糙度 | 机加工 Ra 1.6µm,抛光 Ra 0.8µm | 亮面电镀前必须先抛光 |
| 静态拉力 | 500–1,000N | 测装配后的整把把手,不是裸铸件 |
| 循环寿命 | 10 万次 | 考察回位弹簧与方轴磨损 |
经得起日常触摸的表面处理
门把手的触摸频率高于门上任何其他压铸件,所以表面处理决定的是两年后的样子,不是两周后的样子。下表的盐雾时长按 ASTM B117 中性盐雾、在成品件上测得。
| 工艺 | 基材 | 盐雾 | 适用 |
|---|---|---|---|
| 铜镍铬电镀 | 锌、铝 | 240–480h | 零售与室内五金,高光泽 |
| 缎面镍 | 锌 | 120–240h | 酒店、住宅,不易留指纹 |
| 喷粉 | 两者皆可 | 240–500h | 配色需求、户外系列 |
| 阳极氧化 II/III 型 | 仅铝 | 200–1,000h | 户外、拉丝或黑色建筑风格 |
| 电镀后 PVD | 两者皆可 | 400h 以上 | 耐磨,黑色与金色五金 |
| 抛丸 + 钝化 | 铝 | 96–168h | 工业箱体,便于后续喷漆 |
涂层厚度会影响配合:25µm 的镀铬层足以改变方轴孔尺寸。我们按电镀后的尺寸加工,而不是裸件尺寸。
应用场景
- 住宅门组:入户、室内与卫生间把手,锌合金镀铬或缎面镍
- 酒店与办公门:底座式执手,配欧标锁芯
- 工业箱柜:喷粉铝拉手,带锁孔
- 家电面板:冰箱、烤箱与洗碗机把手,压铸件同时充当隔热断桥
- 运输与船用:A360 铝配 III 型阳极氧化,抗盐雾
面板与柜门拉手属于较轻的单柱结构件,模具思路不同,见柜门拉手。
模具、DFM 与交期
- DFM 评审在报价前进行:拔模斜度 1–2°,最小壁厚 1.5mm,柱壁厚不小于孔径的 0.8 倍,浇口位置避开抛光面。
- 开模30–45 天,H13 模具钢,按年用量决定 2 腔或 4 腔,设计寿命 10–30 万模次。
- T1 样品开模后 5–7 天,附尺寸报告与首件检验记录。
- 量产从每年几千件起,模具与工艺卡由我们保管,返单不必重新验证。
逐批质量控制
- 执手根部做 X 光或剖切,这里是缩孔最容易藏的地方
- 按图纸出 CMM 首件报告,量产批按 AQL 抽检
- 电镀与喷涂件按 ASTM B117 做盐雾
- 每批测涂层厚度,附着力用划格或弯曲试验
- 装配后的把手做循环测试,检查回位与方轴磨损
常见问题
能照着我们已经卖的把手做吗?
可以。寄实物样品或提供 3D 扫描件,我们反推模具,并在开钢料之前指出无法顺利成型的地方——通常是小于 1.5mm 的壁厚或执手根部的尖角。
你们只压铸,还是也做装配?
都可以。可以出裸铸件、机加工并表面处理后的零件,也可以出含方轴、弹簧、螺丝和包装的成品把手。厂内装配能消除「镀后孔」与「镀后方轴」之间的配合风险。
最小起订量是多少?
取决于模具,不是一个固定数字。2 腔锌合金模具通常年用量几千件就值得开;4 腔铝模需要更多。我们把模具费和单价一起报,方便你算盈亏平衡点。