新能源汽车空调压缩机电机壳压铸模设计
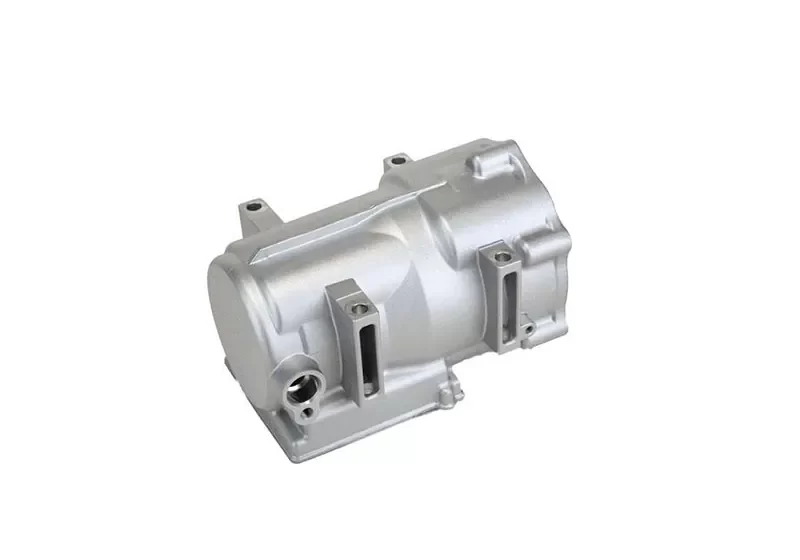
某铝合金电机壳如图 1 所示。材料为 AlSi12(Fe),收缩率 0.55%。铸件外形尺寸 167mm×161mm×102mm,体积 277cm³,质量 748g,热处理制度为(246±16)°C 保温 2.0–2.5 小时。气密性要求:50kPa 保压 3 秒,泄漏量不大于 30Pa。
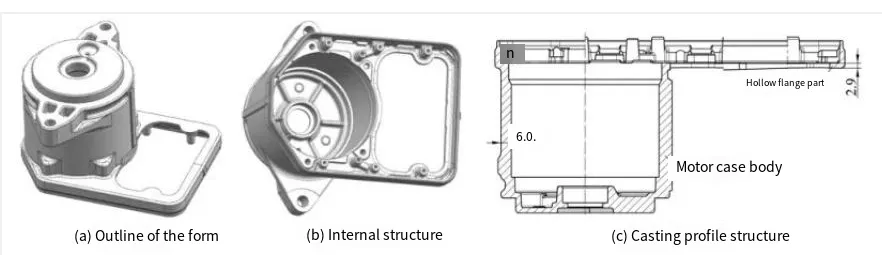
1. 电机壳结构
铸件形状主要由两部分构成:电机壳主体,以及一个中空法兰。电机壳主体基本壁厚 6mm,中空法兰壁厚 3mm,预铸孔拔模斜度 1.5°,其余部位 2°–3°,满足压铸脱模要求。
2. 分型、浇注与排气系统设计
成型时,电机壳抱紧力较大的一侧是内腔成型侧,内腔与中空法兰一起成型。如果把电机壳内腔设计在动模侧,顶出时成型铸件所需顶出力更大,而铸件本身既没有足够强度,也没有足够空间布置顶针。因此内腔成型放在滑块上。
2.1 分型设计
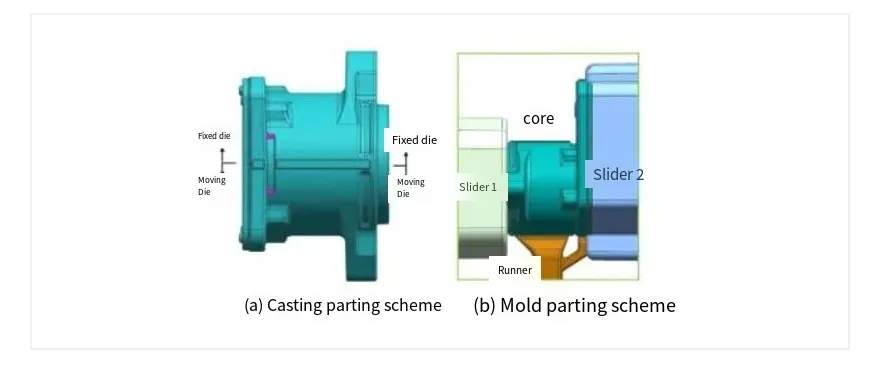
分型设计如图 2。定模与动模的分型面选在电机壳的对称面上,电机壳的两个法兰面由两侧滑块成型。浇道设计位置如图 2(b)。中空法兰离浇道较远。铸件内腔设计在滑块上,型芯与铸件固定,以减少内腔脱模引起的变形,保证铸件轮廓尺寸精度。
2.2 浇注与排气系统设计
内浇口截面积计算:A ≈ 202mm²(按铸件与溢流槽体积 V 计算)。根据内浇口截面积,初选压铸机压力 3.50×10⁵ kN。设计的浇注与排气系统如图 3。浇口设在电机壳轮廓较宽处,渣包与排气道设在对面。由于渣包与排气道结构设计灵活,把它放在中空法兰一侧,既满足压铸充型要求,又能获得质量更好的铸件。
2.3 CAE 模流分析
充型过程中设置粒子后,软件会在进料液中自动布置 N 个观察点,用来观察充型时的流动分布。粒子不仅能观察充型流动状态,还能发现金属液撞击型壁后的紊流与涡流。
用 AnyCasting 模流软件做仿真,充型效果良好,见图 4(a)。充型过程的粒子显示符合预期。凝固效果见图 4(b):一侧法兰的两个「耳朵」位置出现两处热节,设计模具时要重点考虑冷却结构。
3. 模具结构设计
用 UG 设计的电机壳压铸模结构见图 5。模架尺寸 700mm×680mm×655mm,顶出行程 60mm。为保证铸件气密性、提高成品率,模具采用真空压铸,配有真空排气阀。
3.1 反推结构设计
电机壳中间法兰的侧壁较薄,缺少支撑,滑块抽芯时容易变形。滑块尺寸 210mm×155mm×217mm,在滑块上设计反推结构支撑铸件的两处薄弱点,如图 6。滑块抽芯时,反推结构顶住铸件,防止变形。
图中编号:1 滑块座、2 弹簧、3 反推板、4 反推固定板、5 顶针、6 滑块、7 反推柱、8 顶针、9 反推复位杆、10 滑块组件、11 动模型芯。
滑块反推结构的工作过程:压铸生产前,滑块组件整体进入型腔,反推复位杆 9 先接触动模型芯 11。在动模型芯 11 的推动下,反推复位杆 9 带动反推结构左移。反推板 3、反推固定板 4 与顶针 5、8 在反推柱 7 导向下平稳左移,弹簧 2 被压缩,直到滑块组件 10 进入型腔。
压铸生产结束后,滑块组件 10 与动模型芯 11 整体右移。在弹簧 2 作用下,反推复位杆 9 始终与动模型芯 11 保持接触。此时顶针 5、8 相对动模静止,顶住铸件,在滑块组件 10 脱模过程中提供反向支撑,直到滑块组件 10 的抽芯距离足够。随后反推结构与滑块组件 10 一起右移。
3.2 冷却系统设计
冷却系统见图 7。定模设计一组循环冷却水,动模一组。另外设计一组模温油管用于平衡模温,约 150°C 的模温油在管内循环,既能在压铸前预热模具,也能带走铸件凝固释放的热量。此外,定模与动模各设计一组高压点冷管,滑块 1(见图 2)三组,滑块 2(见图 2)七组。高压点冷水管提供局部冷却:压铸后用高压水局部冷却模具,再用高压气吹干,防止模具局部过冷。定模高压点冷管 2 与动模高压点冷管 5 正对 CAE 凝固分析识别出的热节位置。
图中编号:1 定模循环冷却水管、2 定模高压点冷管、3 定模模温油管、4 动模循环冷却水管、5 动模高压点冷管、6 动模模温油管、7 滑块高压点冷管、8 滑块高压点冷管。
4. 设计中要解决的问题
CAE 仿真显示铸件凝固过程中有两处热节,因此在动模与定模对应位置分别设计了高压点冷系统,提高凝固效率。铸件法兰的大中空区域在充型末端存在强度不足与填充不良的风险。通过增加桥接结构与专门的渣包设计,既改善了充型质量与铸件内部致密性,也提升了结构强度。
中空法兰脱模时容易变形。为此在滑块脱模过程中加入反推机构,抑制法兰变形。推板、推杆固定板与反推导柱在反推机构中一物两用:既做滑动导向,也做起定位。机构采用 H13 钢,热处理硬度 46–50 HRC,表面渗氮,稳定可靠。
其他措施包括:
- 型芯表面处理:渗氮或做特殊涂层(如氮化钛铝、HC-FC 合金系列),减少冲蚀。
- 强化冷却:增加高压点冷,改善热管理,减少粘模,降低铸件冲蚀。
反推机构方面:
- 可增加调节螺钉;寿命要求超过 10 万模次的模具,弹簧应选 50 万至 100 万次等级。
- 滑块结构紧凑,拆装更换方便。
5. 结语
通过铸件结构分析与 CAE 仿真,对模具结构与温控系统做了优化,保证反推机构稳定工作。模具设计经首次试模验证通过。
常见问题
Q1:电机壳压铸为什么选 AlSi12(Fe)?
A1:AlSi12(Fe) 收缩率低(0.55%),适合复杂几何形状,在高压压铸中尺寸稳定性好。
Q2:分型面放在对称面上有什么好处?
A2:分型线居中可减少脱模变形,便于内腔与中空法兰一体成型,也能降低顶出力需求。
Q3:反推机构如何防止法兰变形?
A3:滑块内的弹簧与顶针在脱模时提供反向支撑,抵消薄壁中空法兰的变形风险。
Q4:CAE 分析出的热节怎么处理?
A4:用高压点冷(滑块内 7 路)与 150°C 模温油循环,针对热区优化凝固。
Q5:真空压铸在这个设计里起什么作用?
A5:内置真空阀减少气孔,提高铸件气密性,帮助满足 50kPa 保压测试的成品率要求。
Q6:哪些表面处理能延长模具寿命?
A6:型芯渗氮以及氮化钛铝/HC-FC 合金涂层,可减少 AlSi12(Fe) 熔体冲蚀,把模具寿命提到 10 万模次以上。
Q7:为什么这里必须做 CAE 模流仿真?
A7:仿真验证了浇口位置与紊流控制,并识别出热节,为冷却系统优化提供依据,从而得到无缺陷铸件。